 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Екструдиране на PVC тръби: защо ниският въртящ момент не означава високо качество?
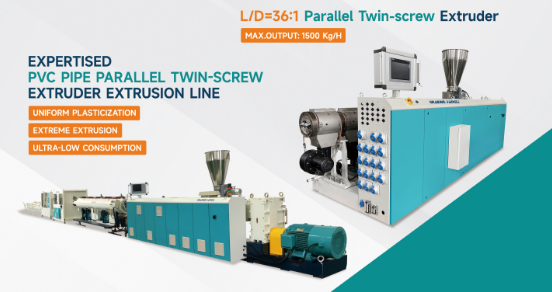
Ningbo Fangli Technology Co., Ltd.е апроизводител на механично оборудванес над 30 години опит воборудване за екструдиране на пластмасови тръби, нова защита на околната среда и оборудване с нови материали. От създаването си Fangli е разработен въз основа на изискванията на потребителите. Чрез непрекъснато усъвършенстване, независима научноизследователска и развойна дейност на основната технология и храносмилане и усвояване на напреднали технологии и други средства, ние разработихмеЛиния за екструдиране на PVC тръби, Линия за екструдиране на PP-R тръби, Линия за екструдиране на водоснабдяване от PE / газови тръби, който беше препоръчан от китайското министерство на строителството за замяна на вносни продукти. Спечелихме титлата „Първокласна марка в провинция Zhejiang“.
В процеса на екструдиране на PVC тръби много аномалии в обработката често се приписват погрешнонедостатъчно смазване. Когато въртящият момент се повиши, потокът от стопилка стане нестабилен или повърхността на тръбата стане грапава, незабавната реакция в много фабрики е да се добави още смазка. В краткосрочен план въртящият момент пада, потокът на материала се подобрява и производствената линия работи по-гладко, което води до лесното заключение, че проблемът е решен.
Прекомерното смазване обикновено не е умишлено, а по-скоро се развива постепенно чрез повтарящи се корекции на процеса. Когато производствената линия се натъкне на колебания в налягането, грапави повърхности, случайно задръстване на материала, лошо топене или повишено натоварване при екструдиране, операторите са склонни постепенно да добавят смазка. Първоначалното производство наистина става по-плавно. Въпреки това, когато смазващият ефект стане твърде силен, частиците смола са склонни да се плъзгат прекомерно в цевта, преди да бъдат напълно разтопени. Това води до намалена скорост на топене, намалена кохезия на стопилката, нестабилна пластификация и следователно по-тесен прозорец за обработка. Тъй като оборудването все още изглежда, че работи гладко, такива проблеми често са трудни за незабавно откриване в цеха.
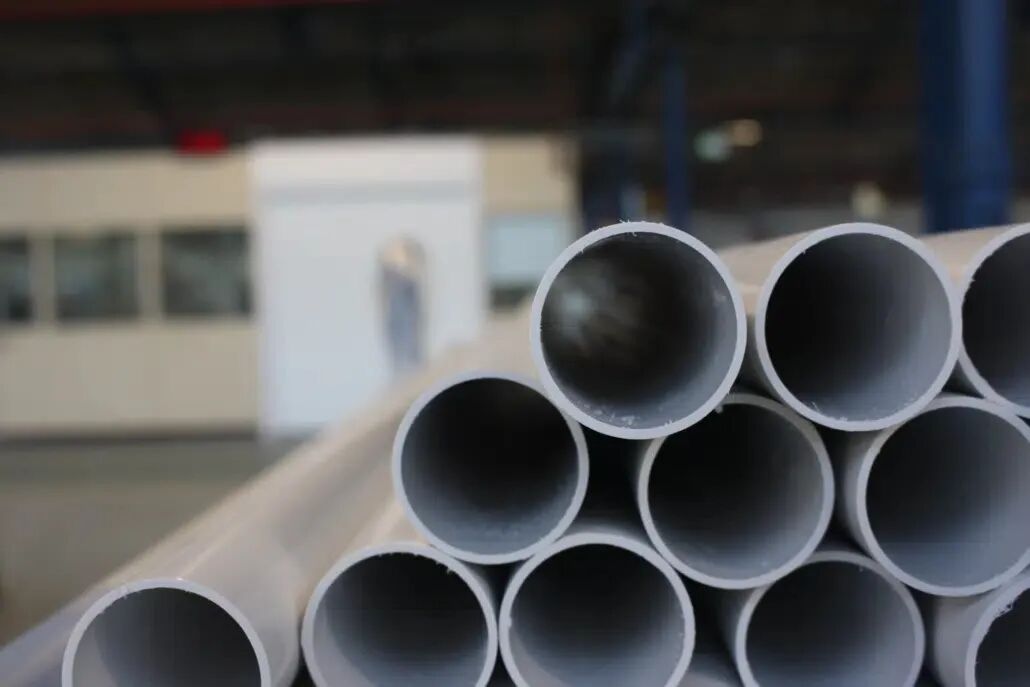
Друго често срещано погрешно схващане е, че „по-нисък въртящ момент означава по-добро смазване“. В действителност PVC екструзията разчита на контролирани процеси на топене и срязване. Прекомерното смазване отслабва ефективното срязващо действие на винта, което води до недостатъчен трансфер на енергия за топене. Въпреки че материалът тече по-лесно, това може лесно да причини непълно сливане, матови или белезникави повърхности, нестабилно вакуумно оразмеряване, намалена якост на удар, колебания в дебелината на стената, недостатъчна якост на заваръчната линия, нестабилност на размерите и натрупване на матрица - особено изразено по време на високоскоростно екструдиране.
За силно напълнени CaCO₃ формулировки този проблем става още по-важен. Голямото количество пълнител отслабва ефективното свързване между частиците на смолата, докато прекомерният лубрикант допълнително намалява ефективността на топене. Това води до по-бавна пластификация, колебания в налягането на стопилката, намалена якост на стопилката, крехки механични свойства и намалена последователност на обработка при различни смени. Някои фабрики, в стремежа си да подобрят течливостта, продължават да добавят още лубрикант, като по невнимание изтласкват формулата по-далеч от оптималния баланс за обработка. Това е съществена причина, поради която много състави на PVC тръби с висок пълнеж, макар и лесни за стартиране, се борят да поддържат дългосрочно стабилно производство.
Следователно смазването не може да бъде оценено изолирано от цялата система за обработка. Неговата ефективност се влияе съвместно от множество фактори, включително съдържание на пълнител, ACR, CPE, стабилизираща система, геометрия на шнека, скорост на екструдиране, температурен профил и дизайн на матрицата. Същата схема на смазване, която работи добре в система с ниско ниво на пълнене, може да предизвика неадекватно сливане в система с голямо количество пълнене.
Опитните преработватели не се интересуват от това "коя смазка е най-силна", а по-скоро дали "системата за смазване поддържа оптималния баланс на синтез". Отличната PVC формула не преследва възможно най-ниския въртящ момент; вместо това, той се стреми към най-добрия баланс между качество на топене, поток на стопилка, стабилност при обработка и механични свойства. В действителното производство ниският въртящ момент е просто индикатор за процес, а не показател за качество. Истинската цел винаги е стабилно сливане, стабилни размери, стабилно качество на повърхността и дългосрочно последователно производство. В края на краищата формулировка, която изглежда предлага по-добра течливост днес, може много добре да се превърне в източник на оплаквания за качество утре.
Ако имате нужда от повече информация,Ningbo Fangli Technology Co., Ltd.приветства ви да се свържете за подробно запитване, ние ще ви предоставим професионални технически насоки или предложения за закупуване на оборудване.
Изпратете запитване
X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна.
Политика за поверителност