 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Често срещани погрешни схващания за двушнековите екструдери: Разчупване на традиционните вярвания за оптимизиране на процесите на екструдиране
Ningbo Fangli Technology Co., Ltd.е апроизводител на механично оборудванес почти 30 години опит воборудване за екструдиране на пластмасови тръби, нова защита на околната среда и оборудване с нови материали. От създаването си Fangli е разработен въз основа на изискванията на потребителите. Чрез непрекъснато усъвършенстване, независима научноизследователска и развойна дейност на основната технология и храносмилане и усвояване на напреднали технологии и други средства, ние разработихмеЛиния за екструдиране на PVC тръби, Линия за екструдиране на PP-R тръби, Линия за екструдиране на водоснабдяване от PE / газови тръби, който беше препоръчан от китайското министерство на строителството за замяна на вносни продукти. Спечелихме титлата „Първокласна марка в провинция Zhejiang“.
В индустрията за смесване на пластмаси почти всяка пластмасова част разчита на усъвършенстваната обработка на полимерни състави отдвушнекови екструдери(TSE). С техните отлични характеристики на смесване, висока производствена ефективност и превъзходна консистенция на продукта,двушнекови екструдерисе превърнаха в безспорни лидери в непрекъснатото компаундиране.
Въпреки това, въпреки че тази технология се разработва повече от век, много практикуващи все още поддържат погрешни схващания относно нейните основни принципи, което води до отклонения по време на разширяване на капацитета или действително производство. Днес ще анализираме задълбочено топ 5 често срещани погрешни схващания относно двушнековите екструдери.
Погрешно схващане 1: Производителността на два винта е изключително чувствителна към износване
Мнозина вярват, че след като винтовете се износят, производителността на машината ще намалее рязко. Реалността е следната: двушнековите екструдери обикновено са по-малко чувствителни към износване от едношнековите екструдери.
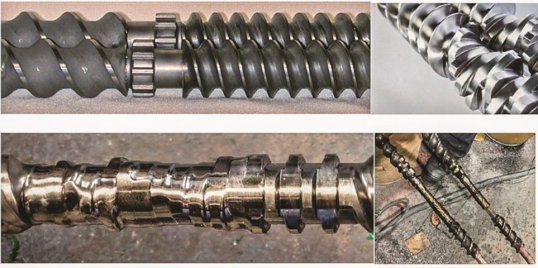
Не е задължително винтът да е толкова чист и лъскав, колкото горното изображение; но абсолютно не може да бъде позволено да се износва до степента, показана на долното изображение. (Източник на изображението: Leistritz)
- Положително предимство при транспортиране:Едновременно въртящите се двойни винтове имат уникален самоизтриващ ефект. Противоположните повърхностни скорости в зоната на взаимно зацепване осигуряват по-силна положителна транспортна способност в сравнение с единичните винтове.
- Голям толеранс за износване:При двушнекови процеси шнековите елементи или обшивките на цевта обикновено могат да функционират правилно дори при износване на диаметър от 3-5%. Това е така, защото можем независимо да регулираме скоростта на винта, за да компенсираме увеличените хлабини. Обратно, границата на износване за единични винтове обикновено е само 1-2%.
- Ниски местни разходи за подмяна:Двойните винтове използват модулен дизайн на градивни блокове. Износването често е съсредоточено в области с голямо срязване и натиск (приблизително 25-30% от общата дължина), така че поддръжката изисква подмяна само на тези специфични компоненти.
Експертен съвет:Винтовете обикновено се нуждаят от подмяна четири пъти по-често от варелите. Това е така, защото върховете на винта са в постоянен контакт с материала, докато повърхността на цевта контактува със специфични елементи само около 25% от времето.
Погрешно схващане 2: Вентилаторът може да реши всички проблеми с наводняването на вентилационните отвори
Когато на вентилационния отвор се появи "наводняване на вентилацията", мнозина инстинктивно добавят пълнител за вентилация. Въпреки това, това често действа просто като "лепест", маскирайки проблема и дори може ненужно да усложни системата.
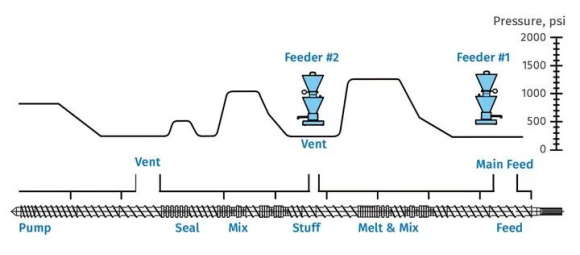
Идеален дизайн на винта, осигуряващ нулево налягане при вентилационните отвори и точките на захранване надолу по веригата
- Дизайнът е ключов: Ако конструкцията на винта е неподходяща или има силно противоналягане в помпената секция, стопилката ще тече директно във вентилационната колона. Вентилаторът не може фундаментално да реши наводняването, причинено от лош дизайн на винта.
- Истинската цел на вентилационния пълнеж: Подходящ е за състави, съдържащи неразтопени материали (напр. прахообразни пълнители), предотвратявайки натрупването на тези твърди частици във вентилационния отвор, когато се пренасят от високоскоростна пара.
- Анализ на първопричината: Ако нормално функциониращ вентилационен отвор внезапно започне да се наводнява, трябва да се даде приоритет на проверка на износването на винта/цевта, повреда на охладителната система, запушване на екранния пакет или високо налягане на матрицата, вместо да се разчита на пълнител на вентилационния отвор.
Погрешно схващане 3: Очакване на линейно мащабиране в една стъпка от лаборатория към производствена линия
„Формулата работи в лабораторията, така че със сигурност ще работи на производствената линия.“ Това предположение често се проваля на практика.
- Сложност на граничните условия: Увеличаването на мащаба за производство включва множество "гранични условия", включително свободен обем, пренос на топлина (контрол на температурата на стопилката), пренос на маса (смесване и обезвъздушаване) и ограничения на въртящия момент.
- Нелинейно мащабиране: Процесите с ограничен обем се мащабират с куб на диаметъра на винта (D³), докато процесите с ограничено пренасяне на топлина се мащабират с квадрат (D²). Разликата между тях е съществена.
- Правило на палеца: Производителността на лабораторна или пилотна линия не трябва да бъде по-малка от 1/10 от целевата производствена производителност. Ако празнината е по-голяма, надеждността на мащабните изчисления намалява значително.
Погрешно схващане 4: Двушнековите екструдери не са подходящи за инжектиране на течности
Постигането на нива на инжектиране на течност в търговски мащаб над 70% е напълно осъществимо.
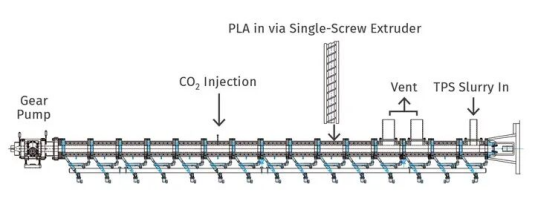
Оптимизиран двувинтов дизайн, интегриращ секции за топене, смесване, инжектиране на суперкритичен CO₂, охлаждане и изпомпване
- Ключови фактори: Основата на успешното инжектиране се крие във вискозитета на течността и нейната разтворимост в полимера.
- Разнообразно оборудване: Инжекционни системи като зъбни помпи, бутални помпи, перисталтични помпи или диафрагмени помпи могат да бъдат избрани въз основа на характеристиките на течността.
- Техника на поетапно инжектиране: За течни състави с висок процент (напр. >70%), ключът е постепенно, поетапно инжектиране, за да се предотврати натрупването на течност в шнековите канали.
- Свръхкритични приложения: Съвременната двушнекова технология може стабилно да инжектира свръхкритични течности за разпенване, обезвъздушаване или подпомагана пластификация.
Погрешно схващане 5: Специфичният въртящ момент (или плътността на въртящия момент) е единственият индикатор за въртящ момент
Когато се оценява производителността на екструдера, често се обсъжда "Специфичен въртящ момент" (ST, известен също като плътност на въртящия момент, TD).
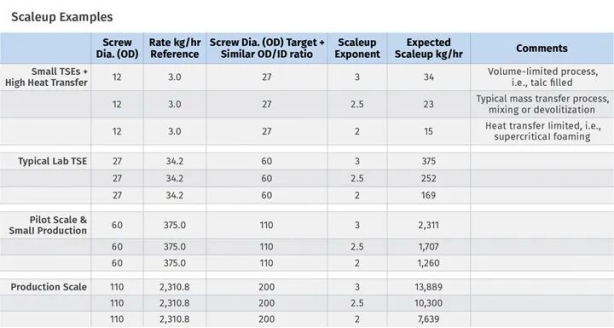
Същият специфичен въртящ момент, но различни съотношения OD/ID водят до значително различни свободни обеми и характеристики на обработка
- Дефиниционно ограничение: Формулата за специфичен въртящ момент е ST = Md / a³, където Md е максималния въртящ момент на вал, а a е централното разстояние.
- Пренебрегва обема: Това изчисление не отразява свободния обем на винта (FV). Свободният обем зависи от съотношението на външния към вътрешния диаметър на шнека (OD/ID) и пряко влияе върху пропускателната способност на материала.
- Цялостна оценка: Когато избирате оборудване, трябва да намерите оптималния баланс между капацитета на въртящия момент и наличния обем на винта.
Разбирането на фундаменталната логика на двушнековото смесване и избягването на тези често срещани когнитивни капани е първата стъпка към подобряване на качеството и ефективността на производството.
Ако имате нужда от повече информация,Ningbo Fangli Technology Co., Ltd.приветства ви да се свържете за подробно запитване, ние ще ви предоставим професионални технически насоки или предложения за закупуване на оборудване.
Изпратете запитване
X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна.
Политика за поверителност